Устройство автоматической смены инструмента (ATC): принцип работы
Автоматическая смена инструмента (ATC, Automatic Tool Changer) позволяет обрабатывающему центру выполнять десятки операций за одну установку без участия оператора. Когда узел работает штатно, о нём не вспоминают. Когда он начинает «зависать» на M06, терять позицию магазина или ронять оправку, станок встаёт, а причину приходится искать сразу в механике, пневматике и электрике. Чтобы диагностика шла быстро, нужно понимать, как узел устроен и в каком порядке проходит цикл. Ниже — принцип работы ATC, основные конструкции, последовательность смены, требования к оправкам и практика обслуживания.
- Назначение ATC и его место в станке
- Из чего состоит система смены инструмента
- Типы систем: револьвер, магазин, манипулятор
- Цикл смены инструмента шаг за шагом
- Хвостовики и оправки: что важно для ATC
- Управление и датчики: как ЧПУ контролирует смену
- Типичные неисправности и обслуживание
- Заключение
Назначение ATC и его место в станке
Задача ATC — заменить инструмент в шпинделе по команде управляющей программы быстро и с повторяемым положением. Время смены входит в неосновное (вспомогательное) время цикла, поэтому от скорости и надёжности узла напрямую зависит производительность. Точность важна не меньше: оправка должна садиться в конус шпинделя одинаково при каждой смене. Иначе вылет и биение инструмента «поплывут», а размеры детали уйдут.
ATC характерна для фрезерных и сверлильно-фрезерных обрабатывающих центров, а на токарных станках её роль выполняет револьверная головка. Общее устройство фрезерных станков описано в отдельном обзоре. Здесь мы остановимся на самом узле смены.
Из чего состоит система смены инструмента
Конструкции у производителей различаются, но набор функциональных узлов почти всегда одинаков:
- Инструментальный магазин — хранилище оправок с гнёздами (карманами). Бывает дисковым, цепным, барабанным и других форм.
- Механизм смены — манипулятор (двойной захват, «рука») либо перемещение самого магазина к шпинделю. Он переносит оправку между магазином и шпинделем.
- Шпиндель с зажимом инструмента — тяговый шток (drawbar) с пакетом тарельчатых пружин держит оправку в конусе. Для разжима используется пневмо- или гидроцилиндр.
- Привод магазина и манипулятора — электродвигатель с редуктором или кулачковым механизмом, иногда пневмоцилиндры. Подробнее о приводах — в разделе серводвигателей.
- Датчики положения — бесконтактные и концевые выключатели, фиксирующие позицию магазина, руки, зажим и разжим инструмента.
- Продувка конуса — воздух через шпиндель очищает посадочную поверхность от стружки и СОЖ при смене.
- Логика управления — программа ПЛК (PLC, PMC у FANUC), которая выполняет команды M06 и T-слова и контролирует каждый шаг. Принципы описаны в статье о ПЛК станка с ЧПУ.
Типы систем: револьвер, магазин, манипулятор
Выбор конструкции зависит от размера станка, количества инструментов и требуемой скорости смены. Главные варианты сведены в таблицу. Конкретные параметры (ёмкость, время смены, максимальная масса оправки) берите из руководства вашего станка.
| Тип системы | Принцип | Где применяется | Особенности |
|---|---|---|---|
| Револьверная головка | Инструменты закреплены на поворотном диске, нужный выводится в рабочую позицию поворотом | Токарные станки | Простая и быстрая смена, ограниченное число позиций. См. обслуживание револьверных головок |
| Магазин без манипулятора (pick-up) | Магазин подъезжает к шпинделю, шпиндель сам забирает и возвращает оправку | Небольшие вертикальные центры | Меньше подвижных узлов, но смена занимает часть хода по осям |
| Магазин с манипулятором | Двойная рука одновременно снимает оправку со шпинделя и берёт следующую из магазина | Вертикальные и горизонтальные центры среднего и крупного размера | Быстрая смена, возможна подготовка инструмента в магазине во время резания |
| Цепной или матричный магазин большой ёмкости | Гнёзда на цепи или в матрице, подача к позиции смены с манипулятором | Многоинструментальная обработка, крупные детали | Больше инструмента, длиннее путь подачи гнезда, выше требования к смазке цепи |
Ещё одно различие — способ адресации гнёзд. При фиксированной адресации каждый инструмент всегда возвращается в своё гнездо. При произвольной (random) ЧПУ хранит таблицу «инструмент — гнездо» и после смены обновляет её. Потеря этой таблицы, например при сбое памяти, приводит к тому, что станок «не знает», где какой инструмент лежит.
Цикл смены инструмента шаг за шагом
Порядок действий у разных производителей отличается деталями, но общая последовательность типична для станков с манипулятором:
- Программа вызывает инструмент T-словом. Магазин поворачивается, чтобы нужное гнездо оказалось в позиции смены. Часто это происходит во время резания предыдущим инструментом.
- По команде M06 шпиндель и оси уходят в безопасную позицию смены, обычно это референтная позиция по Z. Позиция задаётся станком, а не программой.
- Шпиндель останавливается в строго заданном угле (ориентация, M19). Шпоночные пазы и выступы на шпинделе должны совпасть с оправкой.
- Манипулятор поворачивается и захватывает обе оправки: из шпинделя и из магазина.
- Срабатывает разжим инструмента: цилиндр отжимает тяговый шток, оправка освобождается из конуса.
- Рука выдвигает оправки, меняет их местами и вставляет новую в шпиндель, а старую в магазин.
- Зажим: шток возвращается под действием пружин, оправка затягивается в конус. Датчики подтверждают, что инструмент зажат.
- Манипулятор возвращается в исходное положение, ЧПУ получает подтверждение окончания смены и продолжает программу.
Каждый этап подтверждается сигналом датчика. Если очередной сигнал не приходит за отведённое время, система останавливает цикл и выдаёт аварийное сообщение. Это объясняет, почему большинство «ошибок смены» — это на самом деле ошибки обратной связи: датчик, кабель, разъём или механическая причина, из-за которой узел не дошёл до нужной позиции. Разбор типовых ситуаций есть в статье об ошибке смены инструмента на обрабатывающем центре.
Хвостовики и оправки: что важно для ATC
Автоматическая смена предъявляет к оправкам особые требования. Они должны иметь канавку под захват манипулятора и посадку под тяговый шток (штревель). Для ATC обычно применяют конусы по DIN 69871 (SK), ISO 7388, MAS 403 BT и аналогичные, а выбор определяется конструкцией шпинделя. Конусы по DIN 2080 рассчитаны на ручную смену, и в магазин ATC их не ставят без адаптера. Тем не менее они остаются популярным примером крутого конуса и используются, например, для установки измерительных щупов. Их размер конусности (30, 50) соответствует классу шпинделя.
На что смотреть при подборе и приёмке оправок:
- совпадение стандарта конуса и типа штревеля с конструкцией шпинделя;
- масса и длина оправки в пределах допусков магазина и манипулятора;
- чистота и отсутствие забоин на конусе: даже мелкая стружка в посадке даёт радиальное биение;
- балансировка при высоких оборотах — см. балансировку инструмента на станке с ЧПУ.
Для проверки привязки и измерения инструмента после смены используют контактные датчики. Об этом — в материале о сокращении наладки с инструментальным щупом.
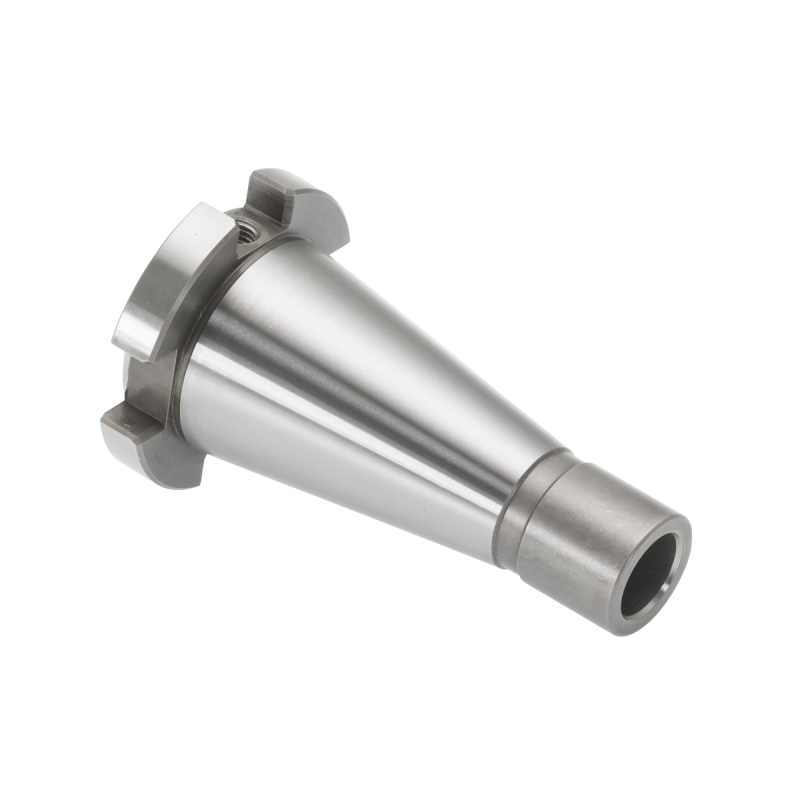
Хвостовик по DIN 2080 с конусностью 50 для крупных шпинделей. Применяется при ручной установке инструмента или щупа; для автоматической смены проверяйте совместимость с вашим шпинделем.
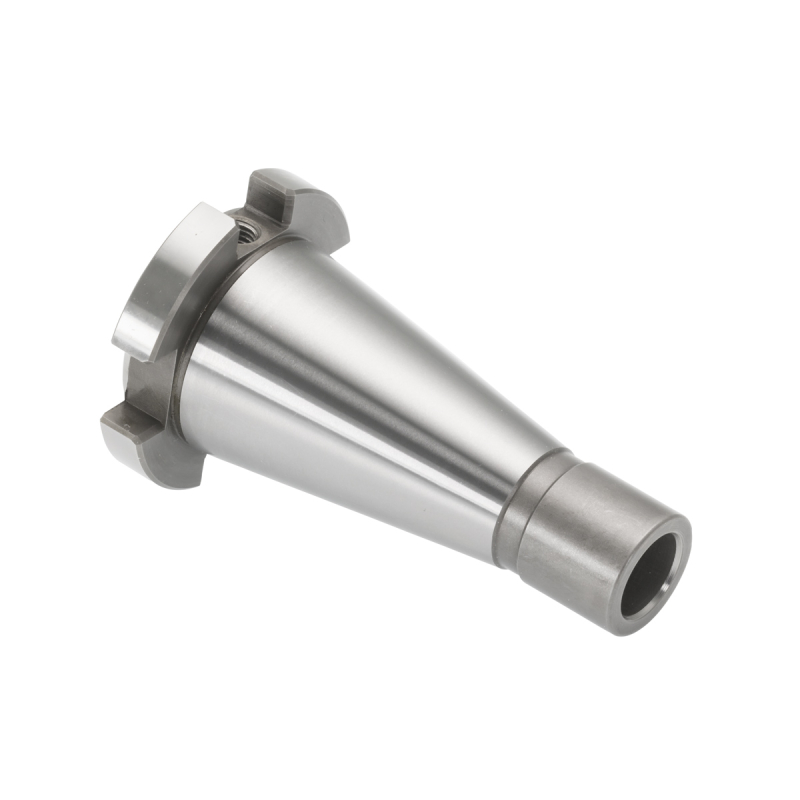
Вариант с конусностью 30 для шпинделей меньшего размера. Подходит для ручной смены; перед закупкой сверьте тип конуса и крепление штревеля со своим станком.
Управление и датчики: как ЧПУ контролирует смену
Команда M06 попадает в ПЛК станка. Там она превращается в последовательность включения клапанов, пускателей и приводов с проверкой датчиков на каждом шаге. Датчики подключаются к модулям ввода-вывода (I/O), которые передают сигналы в систему управления и выдают выходные сигналы на исполнительные устройства. Выход из строя одного входного канала или обрыв кабеля останавливает цикл смены, хотя механика остаётся исправной.
Типичный набор контролируемых сигналов:
- положение руки манипулятора (исходное, захват, выдвинутое);
- положение магазина и счётчик гнёзд;
- инструмент зажат / разжат в шпинделе;
- наличие инструмента в шпинделе;
- давление воздуха в пневмосистеме;
- положение защитной двери магазина.
Логику и входы-выходы обслуживают модули ввода-вывода и платы контроллеров и защитных устройств. Для станков FANUC используется, например, модуль ввода-вывода, представленный ниже.
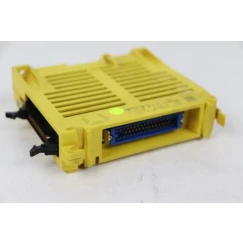
Модуль ввода-вывода системы ЧПУ Fanuc принимает сигналы датчиков и выдаёт команды на исполнительные устройства, в том числе в цепях смены инструмента.
Если в сообщении об ошибке упомянут номер инструмента, а не датчик, полезно изучить расшифровку ошибок инструмента FANUC в статье про EX1005–EX1007.
Типичные неисправности и обслуживание
Большинство отказов ATC вызваны загрязнением, износом и нарушением регулировок, а не отказом электроники. Ниже — характерные симптомы и порядок проверки. Допуски и моменты затяжки смотрите в документации станка.
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Цикл смены останавливается без движения узла | Нет сигнала датчика, недостаточное давление воздуха | Состояние датчиков и разъёмов, давление в магистрали, исправность клапанов |
| Оправка не зажимается или «падает» в магазин | Износ пакета тарельчатых пружин, загрязнение конуса, неверная регулировка датчика зажима | Усилие затяжки, чистота конуса и штока, положение датчиков |
| Рука манипулятора останавливается на полпути | Износ или недостаток смазки кулачкового механизма, неисправность привода | Смазку, люфты, ток привода, механику без нагрузки |
| Шпиндель не встаёт в ориентацию | Датчик положения шпинделя, настройка ориентации | Датчик ориентации, параметры, питание привода шпинделя |
| Магазин не находит нужное гнездо | Сбой счётчика, неисправный датчик гнезда, потеря таблицы | Датчики магазина, таблицу инструментов, ручную калибровку позиции |
| Рост биения после смены | Стружка в конусе, износ посадки, повреждение оправки | Продувку, состояние конусов шпинделя и оправок |
Регулярное обслуживание включает очистку и смазку магазина и манипулятора по регламенту, проверку воздуха на влагу и масляную взвесь, контроль крепления датчиков и состояния кабелей. Также стоит следить за тепловым состоянием шпинделя: нагрев смещает позицию смены по Z, подробности — в статье о термокомпенсации шпинделя. Если неисправность связана с электроникой или приводами и самостоятельно не устраняется, воспользуйтесь услугой ремонта промышленного оборудования.
FAQ: частые вопросы
Чем ATC отличается от револьверной головки?
Револьверная головка поворачивает диск с инструментами и обычно применяется на токарных станках. ATC на обрабатывающих центрах переносит оправку из магазина в шпиндель и обратно, поэтому ёмкость магазина существенно больше.
Зачем шпиндель ориентируют перед сменой инструмента?
Чтобы шпоночные пазы и выступы шпинделя совпали с пазами оправки, а манипулятор захватил её без перекоса. Без ориентации оправка может не сесть в конус.
Что делать, если станок останавливается на M06 без сообщения об ошибке?
Проверьте давление воздуха, сигналы датчиков положения руки, магазина и зажима инструмента, а также состояние разъёмов и кабелей. Статус входов ПЛК покажет, какой сигнал не пришёл.
Можно ли использовать хвостовики DIN 2080 в магазине ATC?
Как правило, нет: DIN 2080 рассчитан на ручную смену и не имеет канавки под захват манипулятора. Для ATC выбирайте стандарт, указанный в руководстве станка, например DIN 69871 или MAS 403 BT.
Как часто нужно обслуживать узел смены инструмента?
Интервалы определяет руководство станка, обычно это очистка и смазка по регламенту плюс периодическая проверка датчиков, воздуха и состояния конусов. Уточняйте по документации вашей модели.
Заключение
ATC — это связка механики, пневматики и электроники, где каждый шаг цикла подтверждается датчиком. Понимание последовательности смены и принципа обратной связи помогает отделить механическую причину отказа от электрической. Чистый конус, исправная пневматика, правильно настроенные датчики и своевременная смазка решают большинство проблем до того, как станок остановится.
Если вам нужно подобрать комплектующие для узла смены инструмента, проверить совместимость оправок и хвостовиков или определить причину сбоев, обратитесь к специалистам ООО «Эффективное производство». Мы подскажем решение по вашей модели станка и системе ЧПУ.
Связанные материалы
Читайте также