Балансировка инструмента на станке с ЧПУ: зачем и как проводится
Пока шпиндель вращается на 2–3 тысячах оборотов, небольшая несимметричность оправки почти незаметна. На 12–24 тысячах оборотов та же несимметричность превращается в вибрацию, которая ухудшает чистоту поверхности, сокращает ресурс инструмента и изнашивает подшипники шпинделя. Балансировка инструмента — это операция, которая убирает эту причину, а не только её следствия. В статье разберём, что такое дисбаланс, когда балансировка действительно нужна, как читать классы G, какими способами её выполняют и какие ошибки встречаются чаще всего.
- Что такое дисбаланс инструмента
- К чему приводит дисбаланс
- Классы точности балансировки G
- Способы балансировки
- Порядок работ и контроль размеров
- Типичные ошибки и эксплуатация
Что такое дисбаланс инструмента
Дисбаланс — это смещение центра масс вращающейся сборки относительно оси вращения. Сборка включает оправку (держатель), зажимной узел (цангу, гайку, патрон), сам инструмент и крепёж. Количественно дисбаланс выражают в г·мм: это произведение неуравновешенной массы на её радиус.
Различают три вида:
- Статический — центр масс смещён, но ось инерции параллельна оси вращения. Проявляется даже без вращения: сборка, поставленная на призмы, поворачивается тяжёлой стороной вниз.
- Моментный (парный) — две неуравновешенные массы в разных сечениях создают момент, который пытается «качать» ось. Статически такой дисбаланс не виден.
- Динамический — сочетание первых двух; на практике встречается чаще всего и требует коррекции минимум в двух плоскостях.
Источники дисбаланса у фрезерной оправки хорошо известны: лыска под винт Weldon, боковые винты зажима, пазы под шпонки привода, несимметричные сменные пластины, неравномерная выработка цанги, разный вылет и массы гаек. Даже если каждый элемент изготовлен в допуске, суммарный дисбаланс сборки может выйти за норму. Подробнее о типах оснастки — в обзоре станочной оснастки.
К чему приводит дисбаланс
Центробежная сила от неуравновешенной массы растёт пропорционально квадрату частоты вращения. При удвоении оборотов нагрузка на опоры шпинделя вырастает в четыре раза. Поэтому один и тот же держатель может нормально работать на 6 000 об/мин и давать вибрацию на 18 000 об/мин.
Практические признаки, по которым стоит заподозрить дисбаланс:
- волнистость и «ёлочка» на обработанной поверхности, которая меняется с оборотами;
- неравномерный износ режущих кромок, выкрашивание твёрдосплавных пластин;
- гул или свист на определённых оборотах, исчезающий при смене частоты;
- повышенная вибрация корпуса шпиндельной бабки при замере виброметром;
- преждевременный износ подшипников шпинделя и рост температуры узла.
Часть этих симптомов пересекается с другими неисправностями: износом подшипников, ослаблением затяжки, проблемами привода. Поэтому перед выводом о дисбалансе полезно исключить другие причины — например, по материалу «Шпиндель бьёт или гудит: диагностика». Если вибрация остаётся на хорошо сбалансированной сборке, причина, скорее всего, в самом шпинделе, и здесь уже потребуется ремонт оборудования.
Классы точности балансировки G
Допустимый остаточный дисбаланс нормируется международным стандартом ISO 21940 (ранее ISO 1940-1). Класс обозначается буквой G и числом — это допустимая скорость смещения центра масс в мм/с. Чем число меньше, тем жёстче требование. Для инструментальных оправок типичны классы G6.3, G2.5 и G1; конкретный класс для своего станка и оправки уточняйте по руководству производителя шпинделя и держателя.
Допустимое смещение центра масс считают по формуле e = 9549 × G / n, где e — в микрометрах, n — рабочая частота вращения в об/мин. Остаточный дисбаланс получается умножением e на массу сборки: мкм × кг = г·мм.
Пример расчёта для сборки массой 1 кг:
| Класс G | Частота, об/мин | Допустимое e, мкм | Остаточный дисбаланс при 1 кг, г·мм |
|---|---|---|---|
| G6.3 | 12 000 | ≈ 5,0 | ≈ 5,0 |
| G2.5 | 12 000 | ≈ 2,0 | ≈ 2,0 |
| G2.5 | 24 000 | ≈ 1,0 | ≈ 1,0 |
| G1 | 24 000 | ≈ 0,4 | ≈ 0,4 |
Видно, что при росте оборотов допуск на смещение центра масс падает обратно пропорционально. Поэтому для высокоскоростной обработки требуется не просто «сбалансированный» инструмент, а сборка, сбалансированная на нужную частоту. На держателях часто встречается маркировка вида «G2.5 25000» — класс и частота, для которых заявлена балансировка. Как ориентир, вопрос балансировки обычно становится актуальным примерно с 10 000 об/мин и выше; для тяжёлых и длинных сборок — раньше.
Способы балансировки
Основной способ — балансировка на отдельном балансировочном станке. Сборку устанавливают в шпиндельный адаптер, раскручивают, прибор показывает величину и угол дисбаланса в двух плоскостях. Затем его корректируют: добавляют или убирают массу. Альтернатива — балансировка в сборе со шпинделем с помощью встроенных или выносных датчиков вибрации; она учитывает шпиндель и станок как единую систему, но требует специального оборудования и сложнее в применении.
| Способ | Как корректируют | Плюсы | Ограничения |
|---|---|---|---|
| Удаление материала (сверление, фрезерование лыски) | Снимают металл на балансировочном поясе оправки | Не добавляет деталей, надёжно | Необратимо, запас материала ограничен |
| Балансировочные винты или кольца | Смещают винты по резьбе или поворачивают кольца | Регулируется многократно, подходит для разных вылетов | Нужны оправки со специальной конструкцией; риск ослабления при вибрации |
| Добавление массы (грузики, компенсаторы) | Устанавливают дополнительные элементы | Быстро, обратимо | Зависит от конструкции держателя |
| Балансировка в сборе со шпинделем | По вибрации шпинделя на станке | Учитывает реальную систему | Специальное оборудование и квалификация |
Выбирая способ, учитывайте частоту смены сборок. Если инструмент часто меняется, лучше использовать оправки, изначально сбалансированные на заводе в нужный класс, и заменять сборку целиком, чем балансировать каждую вручную. Если же оборудование работает с нестандартными длинными вылетами, балансировочные винты оказываются удобнее.
Порядок работ и контроль размеров
Типовой порядок балансировки сборки в производственных условиях выглядит так:
- Подготовка. Очистите конус оправки и посадочные поверхности, проверьте состояние цанги, гайки и винтов. Грязь и забоины дают ложные показания и биение.
- Сборка в рабочем виде. Собирайте держатель, зажим и инструмент в том же виде и с тем же вылетом, с каким он будет работать на станке. Балансировка «голой» оправки не учитывает инструмент и гайку.
- Затяжка с рабочим моментом. Усилие затяжки берите по рекомендации производителя зажимного узла. Недотянутая цанга смещается при вращении.
- Измерение. Установите сборку в адаптер балансировочного станка, задайте рабочую частоту и класс G, считайте величину и угол дисбаланса.
- Коррекция. Устраните дисбаланс выбранным способом и повторите измерение до попадания в допуск.
- Маркировка. Отметьте сборку (бирка, паспорт) с указанием класса, частоты и состава. Любая смена пластины или цанги требует повторной проверки.
- Привязка на станке. После установки в шпиндель измерьте длину и диаметр, внесите корректоры и сделайте контрольный проход.
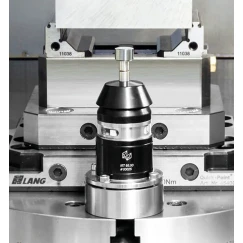
Последний шаг не относится к балансировке напрямую, но тесно с ней связан: корректор на длину и диаметр должен соответствовать реальному инструменту. Для автоматической привязки применяют контактные и бесконтактные датчики — они не измеряют дисбаланс, но фиксируют исходные размеры, от которых рассчитывается положение инструмента. О том, как это сокращает наладку, написано в материале «Сокращение наладки ЧПУ: инструментальный щуп», а о выборе — в обзоре щупов Renishaw и датчиков Hexagon.
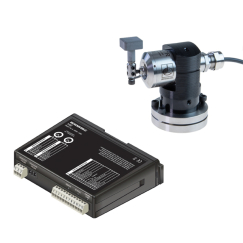
Контактный датчик для определения длины и диаметра инструмента на станке; позволяет вносить корректоры без ручных замеров после смены сборки.
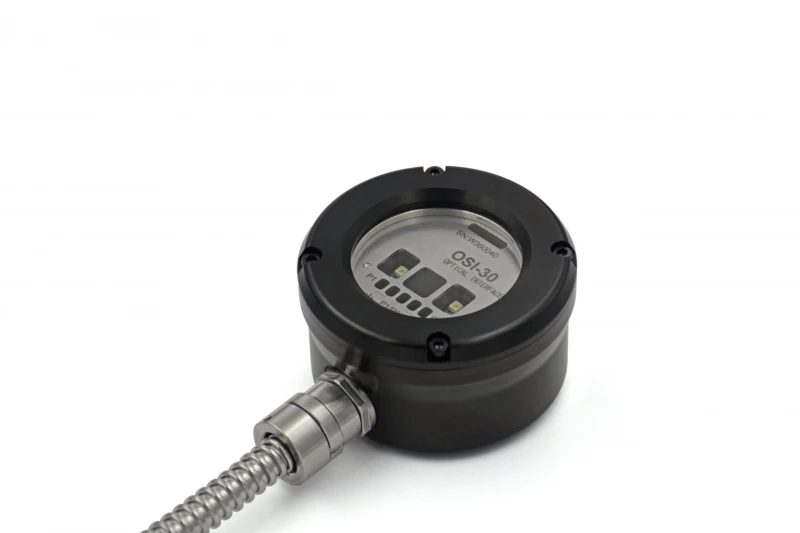
Инфракрасный датчик для наладки инструмента на станке; применяется для привязки и контроля размеров инструмента в рабочей зоне.
Типичные ошибки и эксплуатация
Даже грамотно выполненная балансировка теряет смысл, если нарушены условия эксплуатации. Чаще всего встречаются следующие ошибки:
- Балансировка без учёта состава сборки. После замены цанги, гайки или пластины баланс нарушается, а сборка продолжает использоваться с прежней биркой.
- Игнорирование биения. Радиальное биение и дисбаланс — разные параметры. Сбалансированная оправка с большим биением тоже даёт вибрацию и неравномерный износ кромок. Контролируйте оба параметра.
- Загрязнённый конус. Стружка или СОЖ между конусом и шпинделем смещают оправку и сводят результат к нулю. Отдельно стоит проверить систему подачи СОЖ: неравномерная подача тоже влияет на вибрацию.
- Неверная частота балансировки. Сборка, сбалансированная на 10 000 об/мин, не обязательно подходит для 20 000.
- Нарушение температурного режима. Нагрев шпинделя меняет вылет и положение инструмента, что влияет на привязку. См. материал о термокомпенсации шпинделя.
- Попытка скомпенсировать дисбаланс режимами. Снижение подачи или оборотов маскирует проблему, но не устраняет износ подшипников.
Для контроля инструмента на станке применяют и измерительные системы, работающие в рабочей зоне. Они не заменяют балансировочный станок, но помогают контролировать размеры инструмента и детали, выявляя отклонения после смены сборки или износа.
Система для измерения инструмента и детали на станке; снижает долю ручных замеров и помогает вовремя заметить отклонение размеров.
Рекомендации по эксплуатации сводятся к простым правилам: вести учёт сборок с указанием класса и частоты балансировки, не смешивать сбалансированные и несбалансированные элементы, периодически проверять вибрацию шпинделя и при росте виброскорости сначала проверять инструмент, затем подшипники. Если требуется оценка состояния станка в целом, пригодится услуга проверки и повышения точности станков.
FAQ: частые вопросы
Когда балансировка инструмента действительно необходима?
Как правило, вопрос встаёт при частотах вращения от 10 000 об/мин и выше, а также при тяжёлых или длинных сборках. Точные пороги уточняйте по руководству станка и держателя.
Что означает маркировка «G2.5 25000» на оправке?
Это класс точности балансировки по ISO 21940 и частота вращения, для которой он заявлен. Чем меньше число G, тем жёстче допуск на остаточный дисбаланс.
Нужно ли повторно балансировать инструмент после замены пластины или цанги?
Да, любая замена элемента сборки меняет распределение масс. Сборку нужно проверить заново и обновить отметку в паспорте.
Чем дисбаланс отличается от радиального биения?
Дисбаланс — это смещение центра масс относительно оси вращения, биение — отклонение поверхности инструмента от оси. Они влияют на обработку по-разному, поэтому контролируют оба параметра.
Может ли датчик привязки инструмента заменить балансировку?
Нет. Датчик определяет длину и диаметр инструмента для корректоров, но не измеряет и не устраняет дисбаланс.
Заключение
Балансировка инструмента нужна там, где обороты шпинделя высоки, а требования к чистоте поверхности и ресурсу узлов жёсткие. Базовые ориентиры — класс G по ISO 21940, рабочая частота, состав сборки и контроль биения. Балансировка выполняется в рабочей конфигурации, фиксируется в паспорте и повторяется при любой смене элементов сборки.
Если вы сомневаетесь, что вибрация вызвана именно инструментом, или подбираете датчики привязки и измерительные системы для станка, специалисты ООО «Эффективное производство» помогут определить причину и подобрать комплектующие по вашему оборудованию.
Связанные материалы
Читайте также