Термокомпенсация шпинделя станка с ЧПУ: зачем нужна
Утром первая деталь в допуске, а к обеду размер по оси Z уходит на несколько сотых миллиметра. После остановки и остывания станка картина повторяется. В большинстве таких случаев виноват не инструмент и не программа, а тепловое расширение шпиндельного узла. Термокомпенсация — набор способов, которыми система ЧПУ или оператор учитывает это расширение и удерживает размер. В статье разберём природу теплового смещения, виды компенсации, порядок настройки и типичные ошибки.
- Что такое тепловое смещение шпинделя
- Источники тепла в шпиндельном узле
- Виды термокомпенсации и чем они отличаются
- Как внедрить и настроить компенсацию
- Как проверить, что компенсация работает
- Типичные ошибки и эксплуатация
- Заключение
Что такое тепловое смещение шпинделя
Любой металл при нагреве расширяется. Шпиндель, корпус шпиндельной бабки, подшипники, станина и ходовые винты нагреваются неодинаково и с разной скоростью. В итоге меняется взаимное положение инструмента и заготовки — это и называют тепловым смещением (тепловым дрейфом).
Главные проявления:
- Рост шпинделя вдоль оси. Нос шпинделя «вытягивается» к заготовке или столу, инструмент оказывается ниже заданного уровня. Для вертикального фрезерного станка это ошибка по Z, для токарного — по оси шпинделя (Z).
- Радиальное смещение. Неравномерный нагрев корпуса наклоняет ось шпинделя, и размер меняется в плоскости XY.
- Смещение стойки и станины. Нагрев от гидравлики, привода и окружающего воздуха меняет геометрию станка медленнее, но тоже заметно.
Величина смещения зависит от конструкции, частоты вращения, режима резания и системы охлаждения. У прецизионных станков и высокооборотных шпинделей она может достигать десятков микрон, поэтому на чистовых операциях с допуском в несколько микрон без компенсации не обойтись. Точные значения для вашего станка определяются измерением, а не справочником.
Отдельная особенность: дрейф носит переходный характер. Сразу после включения станка шпиндель растёт быстро, затем скорость роста падает, и узел выходит на тепловое равновесие. Если режим работы меняется (пауза, смена оборотов), равновесие нарушается и процесс идёт заново.
Источники тепла в шпиндельном узле
Чтобы выбрать способ компенсации, нужно понимать, откуда приходит тепло. Часть источников внутренняя, часть внешняя.
| Источник тепла | Как проявляется | Что помогает |
|---|---|---|
| Подшипники шпинделя | Нагрев растёт с оборотами и предварительным натягом, шпиндель удлиняется | Корректный натяг, смазка, прогрев, компенсация по оси Z |
| Двигатель шпинделя | Тепло передаётся в корпус, особенно у встроенных двигателей (моторшпиндель) | Жидкостное охлаждение статора, контроль температуры обмоток |
| Процесс резания | Нагрев заготовки, инструмента и стружки; изменение температуры стола | СОЖ, правильная подача охлаждающей жидкости, отвод стружки |
| Приводы и шарико-винтовые передачи | Нагрев винтов и гаек меняет длину оси подачи | Охлаждение ШВП, компенсация шага винта |
| Окружающая среда | Суточные перепады, сквозняки, солнце на станине, соседнее оборудование | Стабильная температура цеха, укрытие станка от сквозняков |
Встроенные двигатели шпинделя заслуживают отдельного внимания: тепловыделение обмотки идёт прямо в корпус узла. Для таких конструкций, например для серво- и шпиндельных двигателей, охлаждение и контроль температуры обмоток часто определяют тепловое поведение всего станка. Подробнее о выборе привода — в статье «Шпиндельный двигатель ЧПУ: как выбрать».
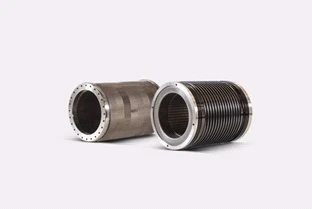
Асинхронный встраиваемый двигатель для привода шпинделя. Такой двигатель сам становится источником тепла в шпиндельном узле, поэтому его учитывают при расчёте охлаждения и компенсации.
Виды термокомпенсации и чем они отличаются
Способов несколько, и на практике их комбинируют. Условно их делят на конструктивные, программные и измерительные.
Конструктивные меры
Они снижают сам нагрев и неравномерность: охлаждение шпинделя жидкостью, симметричная конструкция бабки, термостатирование масла и СОЖ, отвод тепла от привода. Это базовый уровень, он есть на станке с завода. Если охлаждающий контур работает плохо, программная компенсация будет лишь маскировать проблему. Признаки перегрева узла разобраны в статье «Станок с ЧПУ перегревается: причины».
Компенсация по температурной модели
На станине, шпиндельной бабке и рядом с подшипниками ставят температурные датчики. Система ЧПУ по их показаниям и заложенной модели вычисляет поправку и подмешивает её к положению оси. Во многих современных системах (FANUC, Siemens, Heidenhain и других) такая функция есть, нередко как опция. Наличие и параметры уточняйте по документации производителя станка и системы ЧПУ.
Компенсация по измерению в цикле
Станок периодически измеряет реальное положение: контактным щупом по эталонной поверхности или сфере либо лазерным датчиком инструмента. Разницу между расчётным и фактическим значением записывают в корректор или смещение нуля. Этот способ не требует сложной температурной модели и учитывает реальное состояние станка. Подробнее о щупах в оснастке — в разделе щупов Renishaw и статье «Сокращение наладки ЧПУ: инструментальный щуп».
Ручная компенсация и прогрев
Оператор прогревает станок перед работой и правит корректор по результатам обмера. Это самый доступный вариант, но он зависит от человека и плохо работает на длинных сериях.
| Способ | Достоинства | Ограничения |
|---|---|---|
| Прогрев перед работой | Не требует оборудования | Теряется время; не спасает при смене режимов и паузах |
| Модель по температурным датчикам | Работает непрерывно, без участия оператора | Нужны датчики и настройка модели под конкретный станок |
| Измерение щупом или датчиком инструмента | Учитывает реальное состояние станка и инструмента | Добавляет время цикла; зависит от чистоты и состояния щупа |
| Ручная правка корректоров | Просто и доступно | Зависит от оператора, плохо повторяется |
Как внедрить и настроить компенсацию
Универсального рецепта нет, но порядок работ обычно один.
- Определите проблему измерением. Прогоните станок в типичном режиме и фиксируйте положение носа шпинделя или размер пробной детали через равные интервалы: от холодного состояния до выхода на равновесие. Полученная кривая показывает величину и характерное время дрейфа.
- Отделите тепловую ошибку от прочих. Люфт ШВП, износ инструмента и ошибки позиционирования дают похожие симптомы. Люфт и износ передачи разобраны в статьях «Люфт ходового винта ШВП» и «Ошибки позиционирования ЧПУ».
- Проверьте базовые условия. Исправны ли охлаждение и смазка шпинделя, нет ли вибрации и повышенного шума подшипников (диагностика шпинделя), стабильна ли температура в цехе.
- Выберите способ. Если дрейф невелик и предсказуем, хватит прогрева и периодической правки. Для длинных серий с жёстким допуском берут компенсацию по температурной модели или измерение в цикле.
- Настройте и зафиксируйте. Параметры компенсации записывают в документацию станка, а резервную копию параметров сохраняют отдельно. Любое вмешательство в параметры выполняйте по руководству станка.
- Проверьте результат на тех же режимах, на которых снималась исходная кривая.
Измерительные циклы лучше строить на надёжном щупе или датчике инструмента: нестабильный датчик внесёт в компенсацию собственную погрешность. Для выбора и калибровки оборудования посмотрите материалы про установку датчиков измерения детали и привязки инструмента.
Как проверить, что компенсация работает
Проверка нужна и после настройки, и периодически: износ подшипников, замена шпинделя или смена охлаждающей жидкости меняют тепловое поведение станка.
- Прогрев с измерением. Повторите замеры из подготовительного этапа с включённой компенсацией. Кривая дрейфа должна стать заметно положительнее: смещение уменьшается и стабилизируется.
- Пробные детали. Обработайте контрольную деталь в начале и в конце смены и сравните размеры.
- Проверка геометрии. Тепловая компенсация не исправит плохую геометрию станка. Ортогональность, прямолинейность и круговую интерполяцию проверяют отдельно, например с помощью систем типа ballbar QC20-W и лазерного интерферометра.
- Тест после простоя. Остановите станок на 20–30 минут и снова измерьте положение: хорошая компенсация корректно ведёт себя и при остывании.
Если нужна комплексная проверка и калибровка, обратитесь к специалистам: на странице проверки и повышения точности станков описаны доступные услуги.
Позиция каталога для проверки геометрии и калибровки станка. Помогает отделить тепловой дрейф от геометрических ошибок до и после настройки компенсации.
Типичные ошибки и эксплуатация
Большинство проблем с термокомпенсацией связано не с самой функцией, а с условиями вокруг неё.
- Компенсируют то, что нужно ремонтировать. Растущий нагрев подшипников и шум — признак износа или неправильного натяга, а не «нормальный дрейф». Поправка в корректорах только скроет дефект.
- Не прогревают после простоя. Модель или таблица рассчитаны на определённое состояние. Пуск «с холода» на полных оборотах даёт максимальный дрейф за короткое время.
- Грязный или повреждённый щуп. Стружка, СОЖ и повреждённый стилус искажают измерение, а ЧПУ записывает его как реальную поправку. Вопросы замены и калибровки наконечников разобраны в материалах «Стилус щупа Renishaw погнулся» и «Калибровка щупа Renishaw».
- Меняют параметры без записи. Через месяц никто не помнит, какая поправка была заложена и почему.
- Не учитывают датчики шпинделя. Если станок показывает нестабильную скорость или положение шпинделя, причину стоит искать и в датчике обратной связи. Такой датчик (например, Fanuc BZ-sensor) не относится к температурным, но его дрейф или загрязнение дают схожие симптомы.
- Забывают про охлаждающие контуры. Засорённые радиаторы, неисправные вентиляторы и низкий уровень охлаждающей жидкости перегревают узел сильнее, чем рабочий режим. Для замены можно подобрать вентиляторы охлаждения.
Датчик шпинделя Fanuc. При диагностике дрейфа положения и скорости важно исключить неисправность обратной связи, чтобы не списать её на тепловое смещение.
Подробнее об этом датчике — в обзоре «Fanuc BZI sensor A860-2150-V001».
FAQ: частые вопросы
Зачем нужна термокомпенсация шпинделя?
Шпиндель и корпус нагреваются при работе и меняют размеры, из-за чего инструмент смещается относительно заготовки. Компенсация учитывает это смещение и удерживает размер детали в допуске в течение всей смены.
Какое смещение даёт нагрев шпинделя?
Оно зависит от конструкции станка, оборотов, охлаждения и режима резания и может достигать десятков микрон. Точное значение для вашего станка определяется замером в разных тепловых состояниях.
Нужно ли прогревать станок, если включена термокомпенсация?
Как правило, да. Прогрев сокращает быстрый начальный дрейф, а компенсация лучше работает на уже стабилизированном узле. Рекомендации уточняйте по руководству станка.
Чем термокомпенсация отличается от компенсации люфта ШВП?
Люфт ШВП — механический зазор, который проявляется при реверсе оси. Тепловая компенсация корректирует изменение размеров узлов от нагрева. Эти ошибки нужно диагностировать отдельно.
Можно ли заменить термокомпенсацию измерением щупом?
Частично. Измерение щупом в цикле учитывает реальное состояние станка и часто достаточно для серийной обработки. Но оно добавляет время цикла и зависит от чистоты и исправности щупа.
Заключение
Тепловое смещение шпинделя — физическое явление, которое нельзя устранить полностью, но можно измерить и компенсировать. Чем выше требования к точности и чем длиннее серия, тем важнее сочетать конструктивные меры (охлаждение, стабильная температура), компенсацию на уровне ЧПУ и контроль измерительными циклами. Начинайте с измерения реального дрейфа, а не с подбора параметров «на глаз».
Если вам нужно подобрать компоненты для шпиндельного узла, датчики и щупы либо провести проверку точности станка, специалисты ООО «Эффективное производство» помогут определить причину дрейфа и подобрать решение под ваш станок.
Связанные материалы
Читайте также